枕式包装机封口不严怎么办?温度与压力调节方案
作者: 邦得乐 来源: 本站
发布时间:2026-10-12
浏览量:
次
在2026年的食品、日化等自动化包装生产中,枕式包装机是保障产品密封与外观品质的核心设备。然而,一线操作员在生产中经常遇到这样的困扰:枕式包装机封口不严、漏封、虚封甚至烫穿薄膜,反复调试却找不到根本原因。作为深耕包装机械行业多年的长沙市芙蓉区邦得乐包装机械经营部,我们深知封口质量直接影响成品率与企业利润。本文将为您系统梳理封口不严的排查思路与温度压力调节方案,助您快速解决问题。
温度调节:遵循"先定温度、后调速度、小步微调"原则
温度是封口质量的第一要素。不同膜材的热封温度差异显著:PE膜纵封温度通常设为160-180℃、横封180-200℃;BOPP膜热封温度一般在120-220℃之间,普通薄膜可设为120-160℃,较厚的BOPP膜或复合膜需提高至170-210℃。实际操作中建议从推荐范围的中间值起步,观察封口牢固度与平整度进行微调,每次调整幅度控制在5-10℃。
调试时需注意"温速联动"原则:速度越快,热量停留时间越短,需适当提高温度;反之降速则必须同步降温。经验上,速度每变化10%,热封效果约等同于温度变化5-8℃。如果封口不牢,可适当升温或降速;若出现烧焦、起皱或破洞,则需降温或提速。
压力调节:确保封口均匀贴合
压力是封口质量的第二要素。气压不足或气缸摆杆松动,会导致封刀与薄膜贴合不紧密,出现虚封或漏封。调节时应检查气缸压力是否在设备推荐范围内,确保热压辊与传动辊保持平行,避免因压力不均导致单侧过封或虚封。
对于纵封部位,需检查纵封轮表面是否有异物或积垢,及时用钢丝刷清理干净,确保两轮贴合紧密。同时检查纵封轮的压力螺钉,适当调节压力使薄膜在纵封处充分熔合。对于横封部位,可通过调整偏心量调节轮使封刀速度与膜速一致,再调整螺栓使压力适中。
机械排查:铜块间隙与刀座校准
除了温度和压力,机械结构也是封口不严的常见诱因。实际操作中,纵封铜块间隙过紧会导致薄膜从铜块中间挤出,无法进入加热区域,造成背面漏封。正常间隙应保持在约0.5毫米左右,可通过调节铜块底部的螺丝来校准。
此外,还需检查刀座高度是否合适,确保封刀中心处于产品高度的中间位置;检查导槽、纵封辊及横封辊的中心是否在同一直线上,避免因跑偏造成单侧过封或虚封。如果设备使用热电偶测温,建议定期用热敏纸校验实际温度,确保显示值与实际值偏差在合理范围内。
一站式服务:打造无忧包装产线
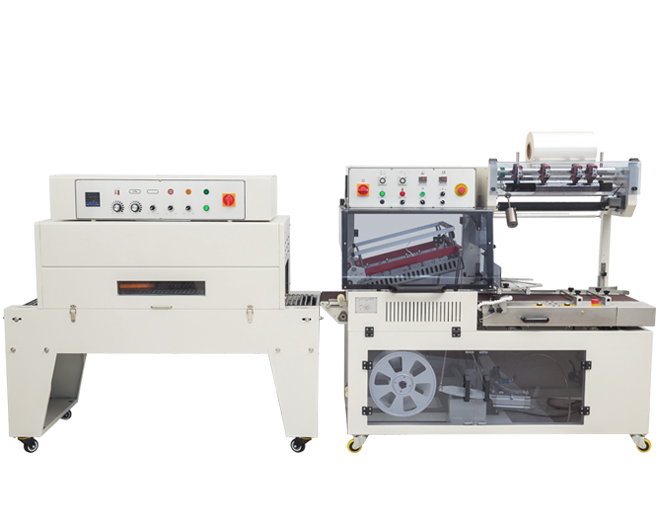
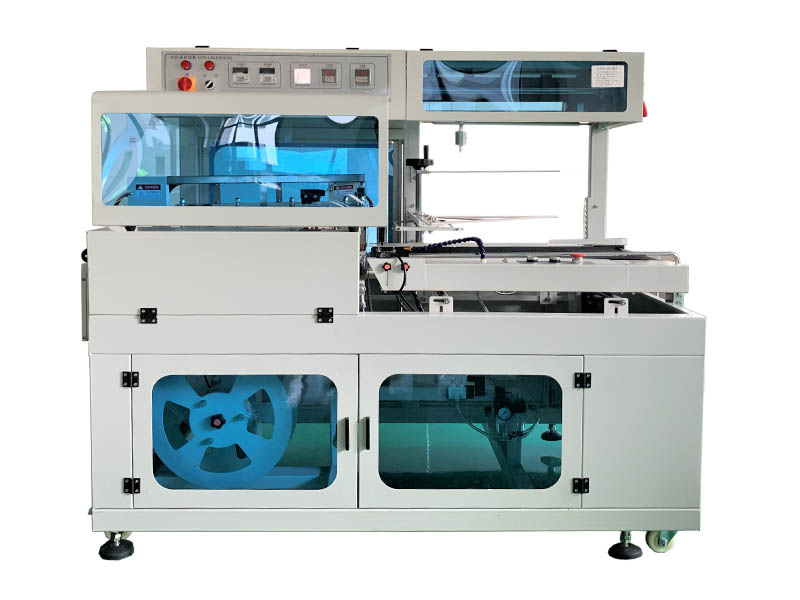
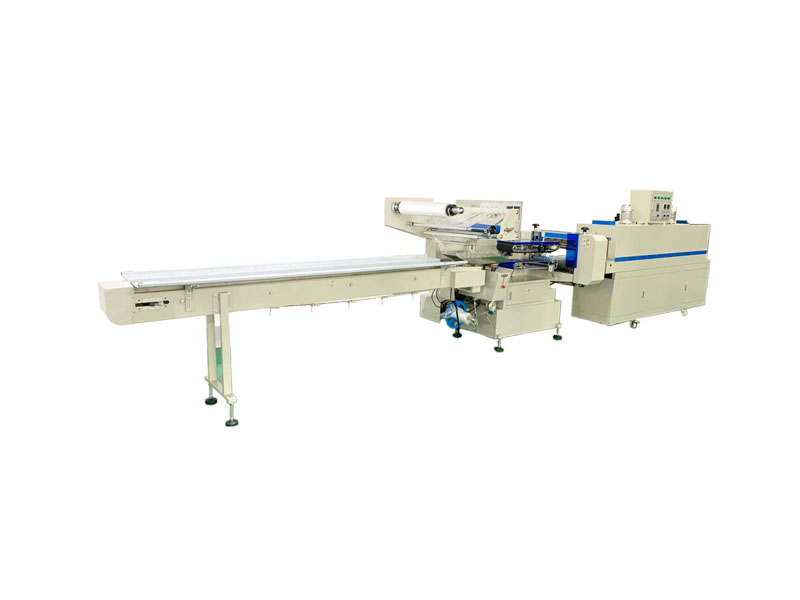
在2026年,企业需要的不仅仅是一台单机,而是一条流畅的自动化包装产线。长沙市芙蓉区邦得乐包装机械经营部凭借多年的行业经验,为您提供从前端全自动包装机到后端热收缩膜包装机、封口机、封箱机及打包机的一站式配套服务。我们深知,只有整条包装线无缝衔接,才能最大化提升产能。相比于单纯的价格竞争,邦得乐更注重设备的长期运行表现和售后响应速度,确保您的生产线高效运转。
长沙市芙蓉区邦得乐包装机械经营部一直致力于包装机械的销售。经过多年的发展,服务于众多食品行业、饮料行业、医药、兽药行业、电子厂家、化工厂家、日用品厂家,公司主要产品有:热收缩包装机、全自动颗粒包装机、粉末包装机、酱料包装机、封口机、打码机、打包机、等包装机械;以及批发各种胶带、打包带、缠绕膜、收缩膜等包装材料。
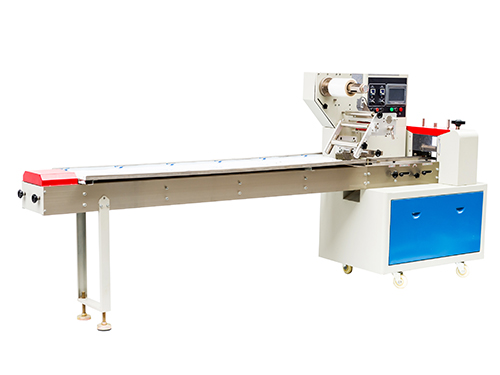 综上所述,枕式包装机封口不严的核心原因集中在温度设置不当、压力不足及机械结构偏差三个方面。通过遵循"先定温度、后调速度、小步微调"的原则,配合合理的气压调节与机械校准,绝大多数封口问题都能迎刃而解。邦得乐包装机公司始终坚持以客户为中心,无论您需要单机采购还是整线规划,我们都将凭借专业的技术和真诚的服务,为您量身定制最合适的包装解决方案。如果您有关于热收缩膜包装机或其他包装机械的疑问,欢迎随时联系我们,让我们助您在激烈的市场竞争中降本增效,稳步前行。
温度调节:遵循"先定温度、后调速度、小步微调"原则
温度是封口质量的第一要素。不同膜材的热封温度差异显著:PE膜纵封温度通常设为160-180℃、横封180-200℃;BOPP膜热封温度一般在120-220℃之间,普通薄膜可设为120-160℃,较厚的BOPP膜或复合膜需提高至170-210℃。实际操作中建议从推荐范围的中间值起步,观察封口牢固度与平整度进行微调,每次调整幅度控制在5-10℃。
调试时需注意"温速联动"原则:速度越快,热量停留时间越短,需适当提高温度;反之降速则必须同步降温。经验上,速度每变化10%,热封效果约等同于温度变化5-8℃。如果封口不牢,可适当升温或降速;若出现烧焦、起皱或破洞,则需降温或提速。
压力调节:确保封口均匀贴合
压力是封口质量的第二要素。气压不足或气缸摆杆松动,会导致封刀与薄膜贴合不紧密,出现虚封或漏封。调节时应检查气缸压力是否在设备推荐范围内,确保热压辊与传动辊保持平行,避免因压力不均导致单侧过封或虚封。
对于纵封部位,需检查纵封轮表面是否有异物或积垢,及时用钢丝刷清理干净,确保两轮贴合紧密。同时检查纵封轮的压力螺钉,适当调节压力使薄膜在纵封处充分熔合。对于横封部位,可通过调整偏心量调节轮使封刀速度与膜速一致,再调整螺栓使压力适中。
机械排查:铜块间隙与刀座校准
除了温度和压力,机械结构也是封口不严的常见诱因。实际操作中,纵封铜块间隙过紧会导致薄膜从铜块中间挤出,无法进入加热区域,造成背面漏封。正常间隙应保持在约0.5毫米左右,可通过调节铜块底部的螺丝来校准。
此外,还需检查刀座高度是否合适,确保封刀中心处于产品高度的中间位置;检查导槽、纵封辊及横封辊的中心是否在同一直线上,避免因跑偏造成单侧过封或虚封。如果设备使用热电偶测温,建议定期用热敏纸校验实际温度,确保显示值与实际值偏差在合理范围内。
一站式服务:打造无忧包装产线
在2026年,企业需要的不仅仅是一台单机,而是一条流畅的自动化包装产线。长沙市芙蓉区邦得乐包装机械经营部凭借多年的行业经验,为您提供从前端全自动包装机到后端热收缩膜包装机、封口机、封箱机及打包机的一站式配套服务。我们深知,只有整条包装线无缝衔接,才能最大化提升产能。相比于单纯的价格竞争,邦得乐更注重设备的长期运行表现和售后响应速度,确保您的生产线高效运转。
长沙市芙蓉区邦得乐包装机械经营部一直致力于包装机械的销售。经过多年的发展,服务于众多食品行业、饮料行业、医药、兽药行业、电子厂家、化工厂家、日用品厂家,公司主要产品有:热收缩包装机、全自动颗粒包装机、粉末包装机、酱料包装机、封口机、打码机、打包机、等包装机械;以及批发各种胶带、打包带、缠绕膜、收缩膜等包装材料。
分享到: