真空包装机真空度怎么调?双室真空包装机参数设置
作者: 邦得乐 来源: 本站
发布时间:2026-09-30
浏览量:
次
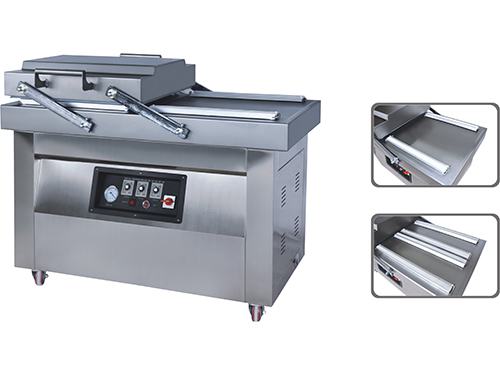
在2026年的食品加工、预制菜、水产等行业生产中,双室真空包装机的参数设置直接影响包装质量和生产效率。然而,许多操作人员在实际使用中常常困惑:真空度到底怎么调才合适?真空时间、封口时间、冷却时间分别设多少?设错了会不会导致封口不严或产品被压碎?作为深耕包装机械行业多年的长沙市芙蓉区邦得乐包装机械经营部,我们深知参数设置是真空包装的核心技术环节。本文将为您系统讲解双室真空包装机的参数调节方法。
核心参数解析:真空度由什么决定
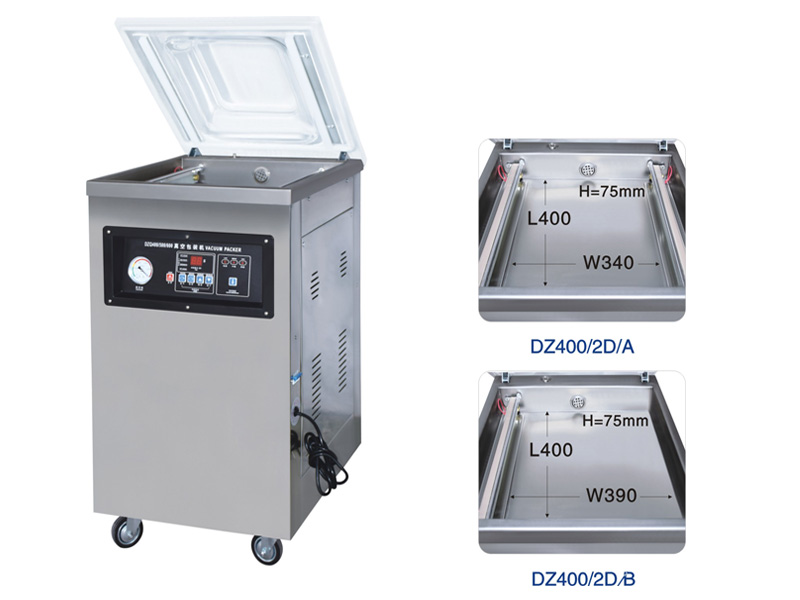
双室真空包装机的真空度并非通过一个"真空度旋钮"直接调节,而是通过控制抽真空时间来实现。抽真空时间越长,真空室内气压越低,真空度越高。根据2026年行业数据,普通食品包装的真空度一般控制在200至500mbar范围内,对氧气敏感的产品(如电子元件、高端化工材料)则需要达到100mbar以下。真空表指针达到-0.1MPa时,表示真空室内已接近极限真空状态。
三大核心参数设置方法
真空时间设置:遵循"由长调短"原则
真空时间是决定真空度的关键参数。调节时应先将时间设定较长(如30秒),观察真空表指针达到-0.1MPa或指针停止转动后,再适当延长1至2秒即可。根据2026年行业实测数据,不同物料的参考设置如下:干货、坚果类产品可设15至25秒;含水分较多的肉类、熟食、大米等需设25至40秒;液体、酱料或易碎品应缩短至10至15秒,防止液体沸腾溢出或产品被压碎。真空时间过长会导致液体沸腾飞溅、软包装过度抽瘪,同时水分蒸发进入泵体还会影响真空泵油纯度,缩短泵的使用寿命。
封口时间设置:遵循"先短后长"原则
封口时间决定热封效果,需根据包装袋的材质和厚度来调节。调节时应从短时间开始测试,逐步延长至封口平整牢固为止。根据2026年行业数据,普通薄袋(0.1mm以下)封口时间设2至3秒;铝箔复合袋需延长至3至5秒,并配合硅胶条增强密封性;多数复合袋使用中温档即可,PE材质袋适用中低温档。若封口不牢可适当延长时间或升温,若出现烫穿则需缩短时间或降温。
冷却时间设置:一般设2至3秒
冷却时间的作用是使加热后的袋口在真空状态下固化定型,防止开盖瞬间大气压冲入导致封口处产生气泡或变形。根据2026年行业数据,冷却时间一般设定为2至3秒,部分机型默认值为2.8秒。冷却时间过短会导致封口未完全固化就开盖,出现漏气现象;冷却时间过长则会降低生产效率,通常无需超过5秒。
操作面板设置流程
根据2026年主流双室真空包装机的控制面板设计,设置流程如下。对于普通型时间继电器机型,接通电源后通过"+/-"键或旋钮调节,前两位数代表抽真空时间,后两位数代表封口时间,设定完加热时间后点动设定键进入冷却时间设定,完成后显示"Ed"即可。对于电脑板智能机型,按设定键进入设定状态,真空指示灯亮时调节抽气时间,再按设定键依次进入封口时间、冷却时间设定,通过"+/-"键调整数值。所有参数调整需在断电或暂停状态下进行,调整后空载试运行2次,确认无异响、漏抽等异常再投入正式生产。
常见故障排查
如果抽真空后真空度不够,首先检查真空时间是否设置过短,其次检查密封圈是否老化或沾有异物,再检查真空泵油位是否在1/2至2/3之间。如果封口处出现褶皱或气泡,通常是冷却时间不足或开盖过快导致,适当延长冷却时间即可解决。如果封口处烫穿,说明封口时间过长或温度过高,需缩短时间或切换至低温档。
一站式服务:打造无忧包装产线
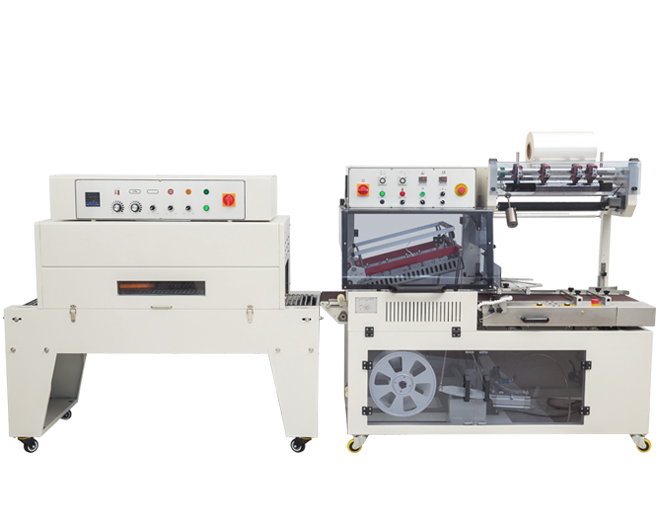
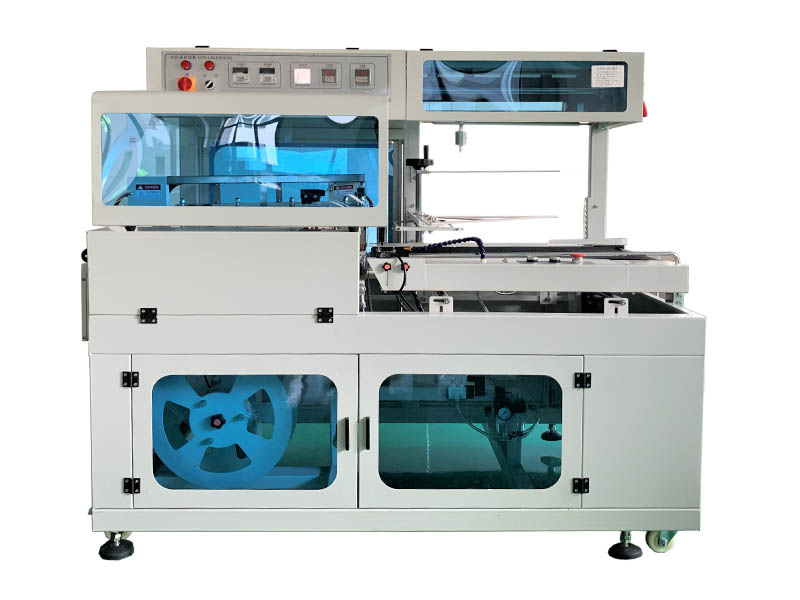
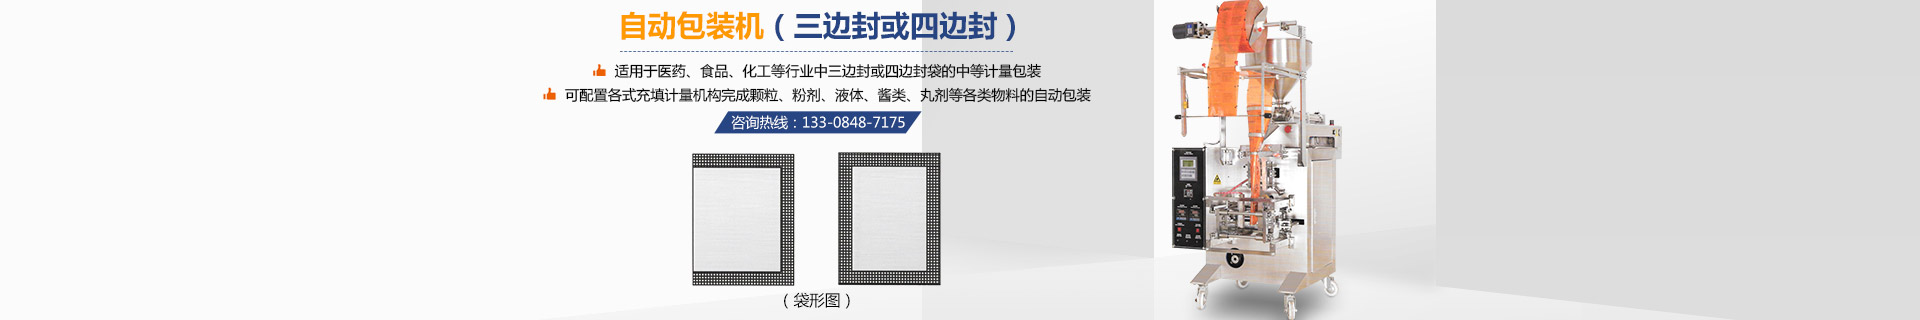
在2026年,企业需要的不仅仅是一台单机,而是一条流畅的自动化包装产线。长沙市芙蓉区邦得乐包装机械经营部凭借多年的行业经验,为您提供从前端全自动包装机到后端热收缩膜包装机、封口机、封箱机及打包机的一站式配套服务。我们深知,只有整条包装线无缝衔接,才能最大化提升产能。相比于单纯的价格竞争,邦得乐更注重设备的长期运行表现和售后响应速度,确保您的生产线高效运转。
长沙市芙蓉区邦得乐包装机械经营部一直致力于包装机械的销售。经过多年的发展,服务于众多食品行业、饮料行业、医药、兽药行业、电子厂家、化工厂家、日用品厂家,公司主要产品有:热收缩包装机、全自动颗粒包装机、粉末包装机、酱料包装机、封口机、打码机、打包机、等包装机械;以及批发各种胶带、打包带、缠绕膜、收缩膜等包装材料。
综上所述,双室真空包装机的真空度通过调节抽真空时间来控制,核心参数包括真空时间、封口时间和冷却时间三项。真空时间遵循"由长调短"原则,以真空表指针达-0.1MPa后延长1至2秒为基准;封口时间遵循"先短后长"原则,根据袋材厚度和材质逐步微调;冷却时间一般设2至3秒,确保封口固化定型。精准设置这三项参数,是保障真空包装质量的关键。邦得乐包装机公司始终坚持以客户为中心,无论您需要单机采购还是整线规划,我们都将凭借专业的技术和真诚的服务,为您量身定制最合适的包装解决方案。如果您有关于热收缩膜包装机或其他包装机械的疑问,欢迎随时联系我们,让我们助您在激烈的市场竞争中降本增效,稳步前行。
核心参数解析:真空度由什么决定
双室真空包装机的真空度并非通过一个"真空度旋钮"直接调节,而是通过控制抽真空时间来实现。抽真空时间越长,真空室内气压越低,真空度越高。根据2026年行业数据,普通食品包装的真空度一般控制在200至500mbar范围内,对氧气敏感的产品(如电子元件、高端化工材料)则需要达到100mbar以下。真空表指针达到-0.1MPa时,表示真空室内已接近极限真空状态。
三大核心参数设置方法
真空时间设置:遵循"由长调短"原则
真空时间是决定真空度的关键参数。调节时应先将时间设定较长(如30秒),观察真空表指针达到-0.1MPa或指针停止转动后,再适当延长1至2秒即可。根据2026年行业实测数据,不同物料的参考设置如下:干货、坚果类产品可设15至25秒;含水分较多的肉类、熟食、大米等需设25至40秒;液体、酱料或易碎品应缩短至10至15秒,防止液体沸腾溢出或产品被压碎。真空时间过长会导致液体沸腾飞溅、软包装过度抽瘪,同时水分蒸发进入泵体还会影响真空泵油纯度,缩短泵的使用寿命。
封口时间设置:遵循"先短后长"原则
封口时间决定热封效果,需根据包装袋的材质和厚度来调节。调节时应从短时间开始测试,逐步延长至封口平整牢固为止。根据2026年行业数据,普通薄袋(0.1mm以下)封口时间设2至3秒;铝箔复合袋需延长至3至5秒,并配合硅胶条增强密封性;多数复合袋使用中温档即可,PE材质袋适用中低温档。若封口不牢可适当延长时间或升温,若出现烫穿则需缩短时间或降温。
冷却时间设置:一般设2至3秒
冷却时间的作用是使加热后的袋口在真空状态下固化定型,防止开盖瞬间大气压冲入导致封口处产生气泡或变形。根据2026年行业数据,冷却时间一般设定为2至3秒,部分机型默认值为2.8秒。冷却时间过短会导致封口未完全固化就开盖,出现漏气现象;冷却时间过长则会降低生产效率,通常无需超过5秒。
操作面板设置流程
根据2026年主流双室真空包装机的控制面板设计,设置流程如下。对于普通型时间继电器机型,接通电源后通过"+/-"键或旋钮调节,前两位数代表抽真空时间,后两位数代表封口时间,设定完加热时间后点动设定键进入冷却时间设定,完成后显示"Ed"即可。对于电脑板智能机型,按设定键进入设定状态,真空指示灯亮时调节抽气时间,再按设定键依次进入封口时间、冷却时间设定,通过"+/-"键调整数值。所有参数调整需在断电或暂停状态下进行,调整后空载试运行2次,确认无异响、漏抽等异常再投入正式生产。
常见故障排查
如果抽真空后真空度不够,首先检查真空时间是否设置过短,其次检查密封圈是否老化或沾有异物,再检查真空泵油位是否在1/2至2/3之间。如果封口处出现褶皱或气泡,通常是冷却时间不足或开盖过快导致,适当延长冷却时间即可解决。如果封口处烫穿,说明封口时间过长或温度过高,需缩短时间或切换至低温档。
一站式服务:打造无忧包装产线
在2026年,企业需要的不仅仅是一台单机,而是一条流畅的自动化包装产线。长沙市芙蓉区邦得乐包装机械经营部凭借多年的行业经验,为您提供从前端全自动包装机到后端热收缩膜包装机、封口机、封箱机及打包机的一站式配套服务。我们深知,只有整条包装线无缝衔接,才能最大化提升产能。相比于单纯的价格竞争,邦得乐更注重设备的长期运行表现和售后响应速度,确保您的生产线高效运转。
长沙市芙蓉区邦得乐包装机械经营部一直致力于包装机械的销售。经过多年的发展,服务于众多食品行业、饮料行业、医药、兽药行业、电子厂家、化工厂家、日用品厂家,公司主要产品有:热收缩包装机、全自动颗粒包装机、粉末包装机、酱料包装机、封口机、打码机、打包机、等包装机械;以及批发各种胶带、打包带、缠绕膜、收缩膜等包装材料。
综上所述,双室真空包装机的真空度通过调节抽真空时间来控制,核心参数包括真空时间、封口时间和冷却时间三项。真空时间遵循"由长调短"原则,以真空表指针达-0.1MPa后延长1至2秒为基准;封口时间遵循"先短后长"原则,根据袋材厚度和材质逐步微调;冷却时间一般设2至3秒,确保封口固化定型。精准设置这三项参数,是保障真空包装质量的关键。邦得乐包装机公司始终坚持以客户为中心,无论您需要单机采购还是整线规划,我们都将凭借专业的技术和真诚的服务,为您量身定制最合适的包装解决方案。如果您有关于热收缩膜包装机或其他包装机械的疑问,欢迎随时联系我们,让我们助您在激烈的市场竞争中降本增效,稳步前行。
分享到: